Prawidłowy dobór tamponu wymaga uwzględnienia kilku czynników: wymiarów i rodzaju grafiki,
kształtu powierzchni drukowanego przedmiotu, rodzaju farby, typu motywu na matrycy
oraz dostępnej maszyny tampodrukowej (niekiedy także i rodzaju tworzywa na jakim drukujemy).
Dobór prawidłowego kształtu wymaga znajomości procesu druku. Decyzja zależy od: wymiarów i rodzaju grafiki,
kształtu powierzchni drukowanego przedmiotu, rodzaju tuszu, typu motywu na matrycy oraz dostępnej maszyny tampodrukowej.
Optymalny kąt styku między powierzchnią przedmiotu a ścianką tamponu wynosi 20°–50°.
Tampon o odpowiedniej wysokości kompresuje się łatwiej niż niski, skuteczniej ograniczając deformacje.
Każdy tampon TOSH jest produkowany z precyzyjnie dobranego silikonu o określonych właściwościach
mechanicznych i chemicznych. Standardowe twardości to 6 i 8 Shore A,
ale na życzenie produkujemy tampony o dowolnej twardości — dopasowanej do wymagań konkretnego detalu i linii produkcyjnej.
Im wyższa wartość Shore A, tym twardszy tampon. Twarde tampony zapewniają lepsze pokrycie i ostrość
przy cienkiej grafice; miękkie są przeznaczone do dużych powierzchni, delikatnych obiektów i silnych krzywizn.
* Inne twardości produkowane są na specjalne zamówienie.
Dla każdego silikonu możliwe jest wykonanie twardości niestandardowej wg wymagań produkcji.
Nowe tampony mają na powierzchni nadmiar oleju silikonowego, który odpycha farbę drukarską.
Przed pierwszym użyciem konieczne jest odtłuszczenie powierzchni roboczej za pomocą
jednego z dedykowanych rozcieńczalników:
Przy pracy z przedmiotami o ekstremalnych kątach lub krzywiznach tampon może ulec
fizycznemu uszkodzeniu już po 1 000–5 000 cykli.
Po 8-godzinnym cyklu pracy zalecamy odpoczynek tamponu — guma regeneruje swoje właściwości
fizyczne. Przechowywać z dala od źródeł ciepła i światła słonecznego, w zamkniętej szafce.
Powierzchnię roboczą pokryć cienką warstwą oleju silikonowego TOSH 05S.
Kształt tamponu — klucz do jakości
Kształt drukowanego przedmiotu jest głównym czynnikiem determinującym kształt tamponu.
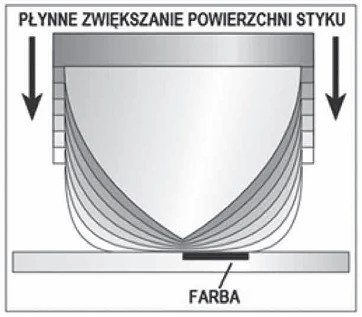
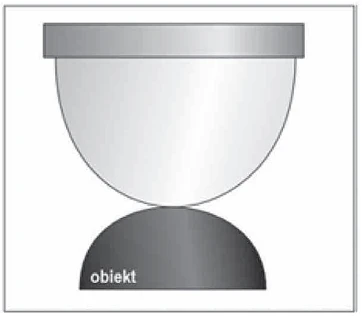
Tampon powinien mieć działanie toczne — jest kompresowany na powierzchni matrycy
i drukowanego przedmiotu jednocześnie. Płynne zwiększanie powierzchni styku zaczyna się
w punkcie szczytu i przemieszcza na zewnątrz, wypychając powietrze spomiędzy tamponu
a matrycy/detalu.
Dążymy do przeniesienia obrazu bez tworzenia kąta zerowego między tamponem a powierzchnią,
na którą jest ściskany. Tampon musi być wystarczająco stromy, aby kompresować się odpowiednio
mocno — pobrać cały obraz i przenieść go bez zatrzymywania powietrza.
Im bardziej stromy kąt tamponu i większa jego masa, tym lepiej.
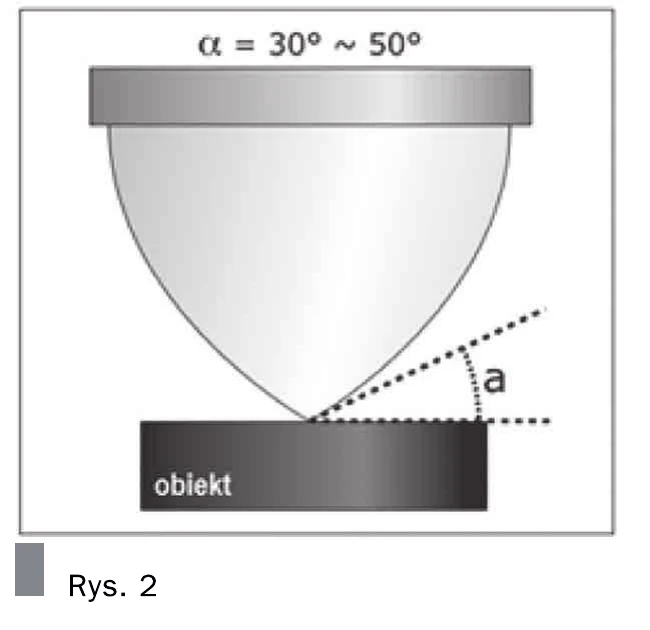
Kąt zejścia (α): Głównym parametrem zwiększającym płynność styku powierzchni
drukującej jest kąt zejścia tamponu. Najlepsze rezultaty w druku osiąga się stosując tampony
o dużym kącie natarcia. Optymalny zakres: 30°–50°.
Kształty bazowe
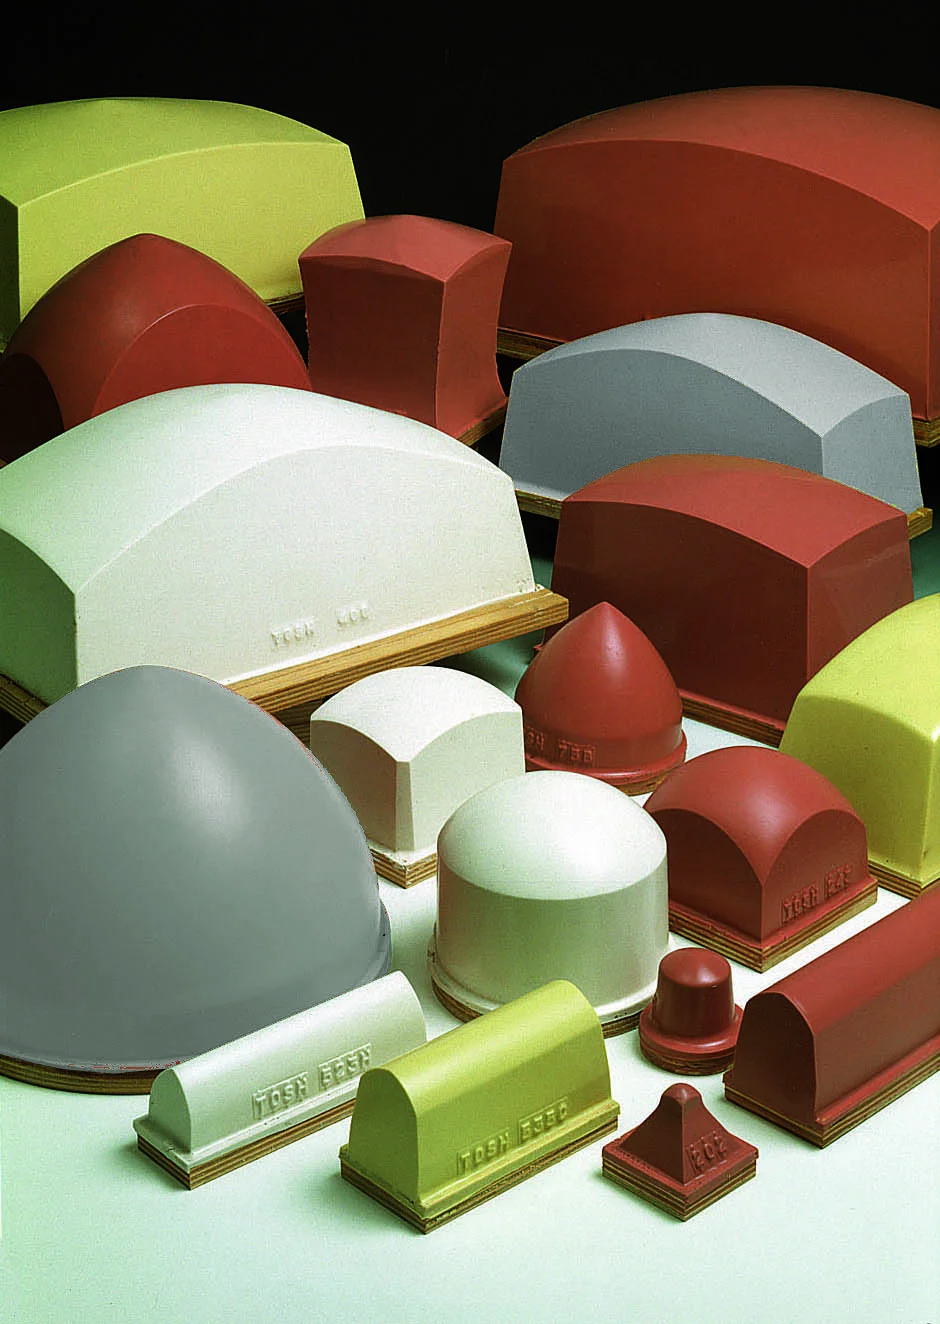
W tampografii tylko kilka kształtów uważanych jest za bazowe. Kolejne warianty w katalogach
dostawców są rozwinięciem kształtów bazowych:
Kwadratowe i prostokątne — najpopularniejsze na rynku obok okrągłych.
Można drukować z powodzeniem na tych samych produktach, stosując te dwa kształty zamiennie.
Tampony prostokątne z dużym kątem zejścia miewają dwie płaszczyzny zejścia, co wprowadza
zmienne do zniekształcenia obrazu.
Okrągłe — preferowane, gdy zapewniają najbardziej koncentryczną kompresję.
Jeśli nadruk ulega w tym przypadku zniekształceniu, jest to w miarę równomierne.
Łódkowe (siodłowe) — zmodyfikowany tampon o kształcie prostokąta, zaprojektowany
tak aby umożliwić transfer grafiki liniowej. Klasycznym zastosowaniem jest druk na korpusach
i klipsach długopisów. Drukują swoim szczytem i z uwagi na największy nacisk w tym miejscu
gorzej oddają farbę tą częścią.
W kształcie litery V — formowane tak, aby szczyt miał ostrą fazę. Transfer obrazu
odbywa się po jednej lub drugiej stronie wierzchołka. Kiedy jedna strona zużyje się, odwracamy
tampon o 180° i używamy drugiej strony.
Niestandardowe (specjalne) — konstrukcje hybrydowe obejmujące jeden lub więcej
z czterech podstawowych kształtów. Tampony specjalne są tworzone od początku pod konkretne
zamówienie i konkretny projekt.
Lokalizacja obrazu na tamponie
Lokalizacja obrazu na tamponie jest bardzo istotna. Podczas kompresji punkt szczytu może
uwięzić powietrze, dlatego najszybciej osiąga ugięcie zerowe. Z tego powodu zaleca się
unikanie umieszczania czubka tamponu bezpośrednio na obrazie, chyba że jest to absolutnie
konieczne, dobór tamponów trzeba traktować bardzo często jako sztukę kompromisu.
Często niedoświadczeni operatorzy umieszczają punkt szczytu na środku obrazu, stwarzając sobie
problem z jakością transferu. Jeśli nie możesz zmienić położenia tamponu z powodu ograniczeń
mechanicznych — zmień położenie obrazu na matrycy.
Zasada: Czubek tamponu jest zawsze strefą krytyczną, szczególnie w przypadku
matryc nieposiadających rastrowania. Szczyt powinien o ile to możliwe — zawsze znajdować się na zewnątrz wzoru.
Tampon o kącie zejścia >50° spowoduje wytworzenie dużego ciśnienia na rastrowanej matrycy,
co jest najczęstszym powodem nierównomiernie pobranej farby.
Rozmiar tamponu
Rozmiar drukowanego obrazu i wielkość użytego tampografu determinują wielkość optymalnego
tamponu. Przy określaniu rozmiaru zawsze kierujemy się zasadą: „Większy jest lepszy".
Przekątna drukowanego obrazu powinna osiągać maksymalnie 80% długości, szerokości i wymiaru
przekątnej tamponu. Większe wartości mogą skutkować zniekształceniami obrazu w trakcie
jego pobierania lub transferu.
Istotne są również parametry użytej maszyny i wielkość matrycy. Tampograf musi być w stanie
skutecznie docisnąć tampon na tyle, aby pobrać i przenieść cały obraz. Proces powinien
odbywać się bez kontaktu z jakąkolwiek częścią maszyny (uchwyt kałamarza, matrycy etc.).
Uwaga: Tampon o mniejszym kącie zejścia może zagrażać jakości druku.
Natomiast tampon o nieprawidłowym rozmiarze zwiększa możliwość deformacji transferowanego
obrazu, a poprzez większy stopień kompresji zmniejsza się również jego ogólna trwałość.
Zalecane jest, aby tampon był większy o ok. 30% od grafiki do wydrukowania.
Twardość tamponów — skale Shore'a
Tampony to płynny materiał bazowy, olej silikonowy i katalizator. Ilość materiału bazowego
stanowi o masie tamponu. Ilość oleju dodanego do bazy decyduje o jego twardości, a katalizator
umożliwia utwardzenie tamponu w formie. Kolor tamponów może pochodzić z materiału podstawowego
lub katalizatora.
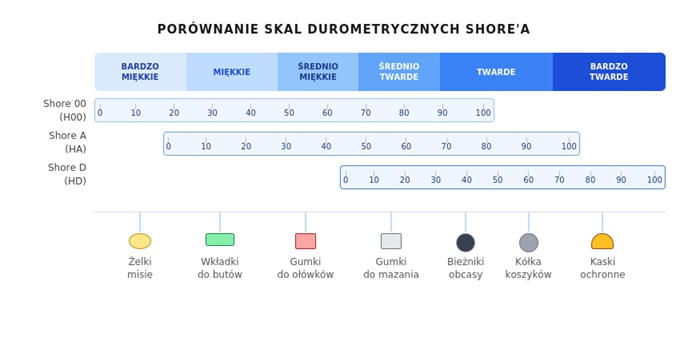
W tampografii twardość tamponów określana jest w stopniach Shore'a. Albert F. Shore wynalazł
około 1915 r. przyrząd nazwany durometrem. Do materiałów miękkich stosowane są twardościomierze
typu 00 i A. W tampografii używana jest głównie skala A, choć do bardzo miękkich tamponów
(np. do druku na bombkach choinkowych) stosowana jest skala 00. Najczęściej spotykany przedział
to skala A — 4–15 ShA.
Najlepszą jakość druku uzyskujemy przy użyciu twardych tamponów. Mają one większą zdolność
do pobierania większej ilości farby z matrycy i to tej samej głębokości trawienia niż ich
miękkie odpowiedniki. W konsekwencji pozwala to uzyskać lepsze krycie na powierzchniach
transparentnych. Miękkie tampony najlepiej sprawdzają się na dużych powierzchniach
druku oraz powierzchniach zaokrąglonych i wypukłych, są również nieocenione w druku
przedmiotów delikatnych.
Kompresja: Zbyt duża kompresja może powodować osiągnięcie kąta 0° niezależnie od kąta
nachylenia tamponu — zatrzymuje to powietrze między powierzchnią tamponu a matrycą,
co w konsekwencji sprawi że gotowy nadruk będzie miał puste przestrzenie. Podstawowa zasada:
używaj możliwie najmniejszego nacisku pobierającego i oddającego cały nadruk.
Zalecany docisk tamponów
Jednym z powszechnych błędów popełnianych przez nowych operatorów jest stosowanie zbyt dużych
docisków. Zalecamy użycie minimalnego nacisku tamponu do pobrania i wydrukowania obrazu.
Używając niewielkiej siły, zmniejszamy zużycie tamponu i ograniczamy zniekształcenia obrazu
przez nadmierne ugięcie.
Sposób na określenie najmniejszej wystarczającej siły docisku jest banalnie prosty, zwłaszcza w maszynach numerycznych TOSH:
po uzyskaniu zadowalającego transferu całego obrazu zmniejszamy siłę docisku tamponu do matrycy,
aż tampon przestanie transferować cały obraz na detal. W momencie osiągnięcia tej wartości
zwiększamy siłę docisku o 1 mm, tak aby wykonać pełny transfer w każdym cyklu.
Analogicznie postępujemy z ustawieniem nacisku tamponu na detal.
Podstawy montażowe
W celu stabilnego i powtarzalnego montażu miękkiej gumy silikonowej tampon zawsze umieszczony
jest na jakiegoś rodzaju podstawie. Mogą być wykonane z drewna, aluminium, stali lub tworzywa
sztucznego. W zależności od rodzaju mocowania w podstawach drewnianych znajdują się nakrętki
kłowe umieszczone w centralnej części. Podstawy aluminiowe są prawie zawsze gwintowane
— najczęściej spotykanym gwintem jest rozmiar 5,6 lub 8 mm ze skokiem metrycznym.
Ważne: Metoda mocowania wkrętami do drewna sprawdza się słabo w firmach
reklamowych, gdzie wolumen produkcyjny jest duży — utrudnia powtarzalne przykręcenie tamponu.
Kwestię wkrętów i drewnianej podstawy można łatwo rozwiązać, wybierając dostawcę stosującego
wysokiej jakości drewniane podstawy lub gwintowane nakrętki kłowe,
lub adaptery magnetyczne umożliwiające natychmiastową wymianę tamponów.
Wykończenie powierzchni drukującej
Powszechną praktyką producentów jest dostarczanie tamponów silikonowych o wysokim połysku.
Okazuje się jednak, że lepiej transferują farbę tampony z satynową powierzchnią drukującą.
Jednakże uzyskanie jednolitej satynowej powierzchni jest dużo trudniejsze w procesie
produkcyjnym, dlatego dostawcy często z niego rezygnują — częściej spotykamy tampony błyszczące.
Największą zauważalną różnicę możemy dostrzec drukując duże, jednolite kryjące powierzchnie.
Farba jest transferowana łatwiej, a jej powierzchnia jest bardziej jednolita. Jeśli mamy
nowy matowy tampon od dostawcy, który wie o czym mówi, nie bójmy się go użyć.
Aktywacja i czyszczenie tamponów
Zanim tampony będzie można efektywnie wykorzystać, muszą zostać „aktywowane". W większości
przypadków aktywacja odbywa się przez usunięcie nadmiaru oleju silikonowego (który również
nadaje połysk). Aktywacja tamponu ma umożliwić dobre pobieranie i przenoszenie farby
podczas procesu drukowania.
Zwykle stosuje się silny rozpuszczalnik (taki jak przyspieszacz), który wstępnie usuwa nadmiar
oleju silikonowego. Dozwolone jest także użycie rozcieńczalnika stosowanego w kałamarzu.
Użycie zbyt dużej ilości może uszkodzić tampon i skrócić jego żywotność.
Na początku produkcji najlepszą metodą czyszczenia tamponu (w celu usunięcia zanieczyszczeń
stałych, zaschniętej farby i kurzu) jest użycie wysokiej jakości taśmy pakowej. Przemysłowe
tampografy wyposażone w moduł czyszczenia tamponów działają na tej samej zasadzie — tampon
odciska się na platformie pokrytej rozwiniętym kawałkiem taśmy. W tym przypadku taśmy są wiele wyższej jakości,
co umożliwia ich wielokrotne wykorzystanie.
Oznaki zużycia: Tampon Hi Opaque z silikonu szarego będzie miał pożółkłą
powierzchnię drukującą, a tampon koloru czerwonego będzie miał bledszy odcień w miejscu
transferu danego motywu. Kolejną oznaką jest mikroporowatość powierzchni drukującej —
uszkodzenia takie jak przecięcia powierzchni drukującej zazwyczaj całkowicie eliminują
tampon z dalszej pracy, gdyż wprowadzają nielinearne zniekształcenia obrazu. Postępując
zgodnie z tymi prostymi obserwacjami, oraz zasadami aktywacji i czyszczenia poprawisz
jakość druku, zredukujesz przestoje i wydłużysz żywotność tamponu.
Wytrzymałość tamponu
W wielu zastosowaniach tampon silikonowy potrafi wytrzymać nawet 250 tys. odbitek,
a przekraczanie 50 tys. wydruków jest powszechne.
I odwrotnie, niektóre tampony są
całkowicie zniszczone zanim jeszcze wydrukują jeden detal. Taka katastrofa ma zwykle miejsce
podczas ustawiania maszyny, kiedy docisk tamponu został ustawiony na zbyt dużą odległość skoku.
Tampon mocno uderza w matrycę lub uchwyt kałamarza — efektem może być całkowite zniszczenie
tamponu, porysowanie lub zniszczenie powierzchni drukującej, w krytycznym przypadku jej rozerwanie.
Wpływ na żywotność tamponu mają również farby zawierające agresywne rozpuszczalniki lub utwardzacze, które
podczas druku będą wchłaniane przez tampon. Nieunikniona absorpcja rozpuszczalnika spowoduje
„pęcznienie" obszaru obrazu na tamponie, co ostatecznie wpłynie na jakość druku. Należy wtedy
zatrzymać maszynę i wymienić „spuchnięty" tampon na inny tego samego modelu — po odparowaniu rozpuszczalników
tampon wróci do pierwotnego rozmiaru. Stosując zasadę zmianową, osiągniemy najdłuższą
żywotność tamponu.
Transport i przechowywanie
Powierzchnia tamponu jest najbardziej wrażliwa na uszkodzenia mechaniczne. Każda niedoskonałość
tej płaszczyzny może się znaleźć w polu druku, skutkując nadrukiem o słabszej niż zakładana
jakości. Transport tamponów powinien się odbywać z zachowaniem szczególnej ostrożności.
Niektórzy producenci używają nakładek chroniących powierzchnię transferową, inni przyklejają
tampony gorącym klejem do powierzchni sztywnego kartonu. Należy kategorycznie unikać
stawiania tamponów na ich powierzchni drukującej.
Najlepsze warunki przechowywania to temperatura około 18°C, zaciemnione miejsce,
nienarażone na światło słoneczne lub zmiany temperatury. Olej silikonowy zawarty
w mieszance silikonu jest kluczowy, jeśli chodzi o możliwości transferowe tamponu.
W przypadku przechowywania tamponu blisko źródeł ciepła, olej odparuje z silikonu
— może się więc okazać, że nawet tampon po 12 miesiącach nie będzie miał już tak
dobrych właściwości transferowych.
Kontrola jakości tamponów
Materiały eksploatacyjne o niskiej jakości mogą zniweczyć szanse na uzyskanie wysokiej
jakości wydruków. Tampony powinny być produkowane w czystym środowisku, użyta mieszanka
silikonu nie powinna mieć skaz na powierzchni druku, niedozwolone są ciała obce i odpryski
podstaw drewnianych lub aluminiowych. Guma silikonowa powinna być dobrze zwulkanizowana
z podstawą. Dookoła nie powinno być pęcherzy powietrza, które mogą powodować nierówne
ugięcie lub oderwanie tamponu od podstawy.
W zależności od użytego twardościomierza, odchyłki nie powinny być większe niż ±5
(w skali Shore'a 00) i ±1–2 (w skali Shore'a A). Każdy tampon powinien być odpowiednio
i trwale oznaczony, dzięki temu nawet po roku możliwe jest zidentyfikowanie modelu, twardości
i dostawcy.
Tampony rotacyjne
Tampony rotacyjne są zwykle całkowicie okrągłe, pełne. W przypadkach, w których stosowane
są matryce fotopolimerowe, są one nacinane, aby uniknąć ściskania klamer utrzymujących
matrycę w bębnie. Tampony tego typu charakteryzują się dużo większą twardością (45–55 ShA),
a ich część silikonowa, w zależności od projektu tampografu rotacyjnego, może być wymieniana
przez użytkownika. Tampony te podlegają tym samym wskazaniom użytkowania co tradycyjne.
Drukowanie teksturowanych powierzchni
Drukowanie powierzchni teksturowanych wymaga doświadczenia, a może przede wszystkim wiedzy.
Każdy operator, który mianuje siebie drukarzem tamponowym, powinien znać zasady i umieć sobie
poradzić z drukowaniem podstawowych powierzchni teksturowanych.
Niektórych tekstur po prostu nie da się wypełnić metodą tampografii, niezależnie od tego,
jak twardego lub ostrego tamponu użyjemy. Głównym ograniczeniem jest głębokość i użyte ziarno
teksturowania — zazwyczaj zbyt duże. W przypadku tekstur o niewielkiej głębokości pomaga
zrozumienie, iż druk tamponowy to transfer płynnej naklejki z powierzchni dwuwymiarowej
na trójwymiarową.
Skierowanie nadmuchu ciepłego powietrza na tampon w połączeniu z dwu- lub trzykrotnym
drukiem może okazać się zbawieniem. Nadmuchy powietrzne powodują wysuszenie części farby
przez odparowanie rozcieńczalnika, co zwiększa wydajność i łatwość transferu farby
z tamponu na drukowany detal.
Podsumowanie — praktyczne wskazówki
Właściwy dobór tamponów ma zasadnicze znaczenie dla uzyskania najlepszych wyników drukowania.
Zdrowy rozsądek, praktyczne doświadczenie i ciągłe eksperymentowanie uczynią z Ciebie wysokiej
klasy technika tampografii. Korzystając z poniższych wskazówek, wybierzesz odpowiedni tampon
do konkretnego zadania:
1. Wybierz tampon wystarczająco duży, aby móc go ręcznie ścisnąć nad drukowanym produktem.
Obserwuj, czy płynnie zwiększa się powierzchnia styku — powinna rozchodzić się na zewnątrz i w dół,
całkowicie zakrywając obszar wydruku.
2. Mała próba zakończona błędem, a potem wnioskiem, to w tampografii najlepsza metoda,
aby naprawdę określić, czy wytypowany tampon może spełnić nasze oczekiwania.
3. Istotą procesu dobierania tamponów jest otwartość na kształty. Pamiętaj o podstawowej zasadzie
„większe jest lepsze" — nietypowy kształt tamponu może niekiedy rozwiązać problem z drukiem.
4. Słaba jakość druku lub nierównomierne pobieranie farby zwykle oznacza, że powietrze
zostaje uwięzione między tamponem a matrycą — to efekt niewystarczającego płynnego zwiększania
powierzchni styku.
5. Twarde tampony najlepiej nadają się do trudnych, teksturowanych powierzchni.
Miękkie sprawdzają się na powierzchniach z wyraźnymi konturami, są również niezastąpione przy druku
na przedmiotach wrażliwych na nacisk i kruchych.
6. Staraj się ustawić tampon tak, aby jego wierzchołek nie stykał się z obszarem
obrazu na matrycy. Powietrze ma tendencję do zatrzymywania się na wierzchołku.
7. Nie używaj tamponów o diametralnie różnej twardości — problem ten ujawnia się zwłaszcza
w druku wielokolorowym. Wszystkie tampony rastrowe powinny być tego samego kształtu.
8. Nigdy nie uruchamiaj cyklu druku na tampografie z pustym uchwytem przedmiotu —
ostre krawędzie mogą przeciąć tampon już w pierwszym cyklu.
9. Tampony przechowuj w chłodnym, suchym i zaciemnionym miejscu.
Usuń plastikową nakładkę ochronną, jeśli jest dostarczona z tamponem.
Na podstawie mni. cyklu artykułów „Tampony poligraficzne — kryteria prawidłowego doboru"
Radosław Grabski · Świat Druku (zakaz kopiowania i wykorzystywania bez wiedzy autora)
Jeśli w katalogu nie znajdziesz tamponu odpowiadającego Twoim wymaganiom — nie oznacza to,
że nie możemy go dostarczyć. W takich przypadkach realizujemy projekty na specjalne zamówienie.
Wykorzystując modelowanie 3D wspomagane komputerowo (CAD), jesteśmy w stanie zaprojektować
i wykonać tampon o praktycznie dowolnym kształcie — zarówno od podstaw, jak i poprzez modyfikację
istniejącego rozwiązania. Aby zapewnić pełną kompatybilność, potrzebujemy jedynie podstawowych
informacji technicznych (np. wymiary, sposób mocowania, zdjęcie lub rysunek referencyjny).
Podstawy drewniane naszych tamponów, wraz ze wszystkimi niezbędnymi otworami technologicznymi,
są wycinane laserowo. Gwarantuje to wysoką precyzję oraz pełną powtarzalność, co przekłada się
na pewne i stabilne mocowanie w każdej tamponiarce. Standardowa grubość podstawy wynosi 8 mm,
co umożliwia trwały montaż przy użyciu wkrętów do drewna.
Każdy tampon wyposażony jest w nakrętkę kłową, pozwalającą na szybki i wygodny montaż
za pomocą śruby M6 w centralnej części. Dodatkowo na spodzie znajduje się trwały grawer
zawierający numer modelu oraz twardość — dzięki czemu identyfikacja jest możliwa nawet
przy znacznym zużyciu tamponu.
W przypadku bardziej zaawansowanych potrzeb oferujemy również indywidualne oznaczenia:
numerację zgodną z systemem klienta, oznaczenia specjalne, a także kody kreskowe wspierające
logistykę i zarządzanie produkcją.
Krótko mówiąc — jeśli masz nietypowy detal do zadruku, jesteśmy w stanie dopasować
do niego odpowiedni tampon.